


V súčasnom odvetví, kde sa vysokohustotné prepojenie a vysokorýchlostný prenos signálu stali štandardom, štruktúra dier PCB už nie je jednoduchým „vodivým kanálom“, ale základným prvkom, ktorý priamo určuje hustotu zapojenia, integritu signálu a výťažok hromadnej výroby. Mnoho hardvérových inžinierov sa často stretáva s položkami potvrdenia výberu, ako sú „priechodné diery, slepé diery a zakopané diery“ v hárku inžinierskeho EQ továrne na dosky, keď čelia hustému zapojeniu BGA a dizajnu dosky na vysokej úrovni. Mierna odchýlka v úsudku môže viesť k nedostatočnému priestoru na zapojenie, dlhým spätným dráham signálu a dokonca k výraznému poklesu celkového výnosu dosky.
Definície jadra a štrukturálne rozdiely troch typov pórov
Z hľadiska štrukturálnej podstaty hlavný rozdiel medzi priechodným otvorom, slepým otvorom a zakopaným otvorom spočíva v „rozsahu prieniku otvoru v doske“ a tieto tri zodpovedajú rôznym logikám spracovania a aplikačným hraniciam:
-
Cez otvor: Priamo preniká z hornej vrstvy do spodnej vrstvy, úplne preniká všetkými vrstvami DPS a je to najtradičnejšia prepojovacia štruktúra. Jeho logikou spracovania je „najskôr stlačiť celú dosku a potom vyvŕtať otvory mechanicky jedným ťahom“, s najjednoduchším procesným reťazcom a najnižšími nákladmi.
-
-
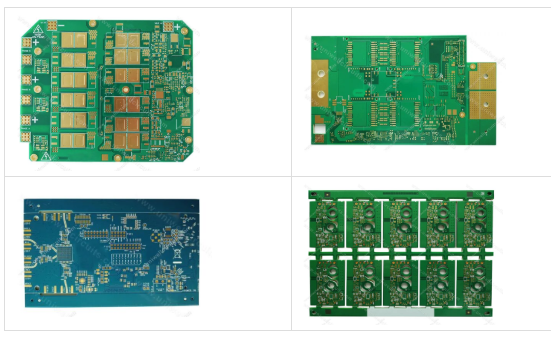
Slepá diera: spája iba vonkajšiu vrstvu PCB so špecifikovanou vnútornou vrstvou a nepreniká cez celú dosku. Ak vezmeme ako príklady 8-vrstvové a 14-vrstvové dosky, slepé otvory v 8-vrstvových doskách môžu dosiahnuť 1-L2, 1-L3, 1-4L, 1-5L, 2-3L, 5-8L a 7-8L. 14 vrstvy slepých otvorov môžu dosiahnuť medzivrstvové spoje 1-7L, 1-10L, 14L a 81-1.
-
-
Vyžaduje sa dôvernosť, obrázok bol spracovaný a slúži len ako referencia
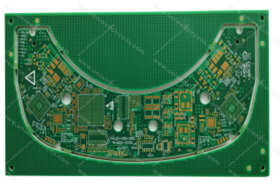
Zasypaná diera: úplne zakopané vo vnútri PCB bez toho, aby sa rozšírilo na akýkoľvek vonkajší povrch. Napríklad v 20-vrstvovej doske dosiahnu zakopané diery len prepojenie od L2 do L4 a pozície otvorov nie je možné pozorovať z oboch strán dosky. Jeho logikou spracovania je najprv vyvŕtať otvory na metalizáciu a potom sa podieľať na laminácii. Celé spracovanie otvorov sa musí dokončiť vo fáze vnútornej jadrovej dosky a potom sa otvory úplne zabalia do dosky prostredníctvom následných procesov laminácie.
-
Vyžaduje sa dôvernosť, obrázok bol spracovaný a slúži len ako referencia
-
Výrobný proces a kľúčové parametre troch typov otvorov
Rôzne štruktúry otvorov zodpovedajú úplne odlišným procesným prepojeniam a presnostiam riadenia, čo je tiež hlavným dôvodom obrovského rozdielu v nákladoch medzi viacvrstvovými doskami vyššej kategórie a obyčajnými doskami s priechodnými otvormi:
-
-
Cez dierový proces: Používajú sa bežné vrtáky z volfrámovej ocele s priemerom 0,2 mm alebo viac a rýchlosť vretena je regulovaná na 80 000 až 150 000 otáčok za minútu. Jedno vŕtanie môže dokončiť úplné spracovanie dosky. Priemyselný štandardný pomer strán je riadený v rozmedzí 10:1 a továreň na dosky zabezpečuje výmenu chemikálií na steny otvorov prostredníctvom horizontálnych liniek na galvanické pokovovanie PTH. Rovnomernosť hrúbky medi môže stabilne spĺňať normy IPC úrovne 2 alebo vyššie. V súčasnosti v scenároch bežnej hromadnej výroby môže minimálny otvor priechodných otvorov dosiahnuť 0,15 mm, ale keď je menší ako 0,2 mm, je potrebná špeciálna optimalizácia parametrov zariadenia.
-
-
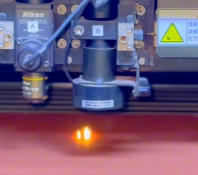
Technológia slepých otvorov: rozdelené do dvoch trás: tradičné mechanicky riadené hlboké slepé diery a bežné laserové slepé diery. Mechanické slepé otvory sa vŕtajú pomocou vŕtacieho zariadenia s riadením hĺbky, s presnosťou hĺbky kontrolovanou v rozmedzí ± 0,05 mm a konvenčným pomerom AR 1,2:1; Laserové slepé otvory sú odstraňované pomocou CO ₂ alebo UV laserov s presnosťou apertúry ± 0,01 mm a minimálnou apertúrou 3 mil. Hustota energie je stabilne kontrolovaná na 8-12 J/cm² a vnútorná vrstva a spodný okruh sa počas procesu nepoškodia. Po dokončení spracovania slepého otvoru laserom je potrebné optimalizovať prietok a čas namáčania roztoku liečiva, aby sa zabránilo zvyškovému roztoku liečiva v otvore na slepom konci a aby sa zabezpečilo, že v prepade medi nebudú žiadne dutiny.
-
-
-
-
Proces pohrebu: Úplne založené na spracovaní tenkej jadrovej dosky sa najskôr dokončí mechanické vŕtanie na nezávislej vnútornej jadrovej doske a potom sa karbonizovaná živica na stene otvoru odstráni vŕtaním za mokra manganistanom draselným. Potom sa hrúbka medi na stene otvoru zvýši na 10-20 μm chemickým nanášaním medi a galvanickým pokovovaním celej dosky. Nakoniec je obvod vnútornej vrstvy vyleptaný a potom sa podieľa na následnej viacvrstvovej laminácii. Počas celého procesu musia byť parametre teploty, tlaku a času laminácie presne kontrolované, aby sa predišlo zablokovaniu zakopaných otvorov tokom lepidla v polovytvrdnutom plechu alebo posunutiu a deformácii tenkej jadrovej dosky spôsobenej namáhaním laminácie.
-
Typické prípady priemyselných aplikácií
Kombinačný výber rôznych štruktúr pórov priamo určuje hornú hranicu výkonu konečného produktu. Uniwell Circuits vytvorila vyspelé implementačné riešenia vo viacerých špičkových výrobných oblastiach:
-
24-vrstvová vysokorýchlostná základná doska servera AI: Celá doska využíva základnú schému prepojenia „vŕtanie cez dieru + zadné vŕtanie“ a je vybavená laserovými slepými otvormi 1-2 rádu v oblasti pätice CPU, čím sa skracuje dĺžka spätnej cesty kolíkov BGA o viac ako 40 %, čím sa predchádza vážnemu odrazu vysokorýchlostných signálov na zvyškovej hromade priechodných dier a spĺňa požiadavky na prenos signálov SerDes nad 25 Gbps. Ak všetky tieto konštrukcie používajú bežné priechodné otvory, nielenže bude priestor pre vedenie úplne nedostatočný, ale integrita signálu nebude spĺňať normy.
-
-
-
-
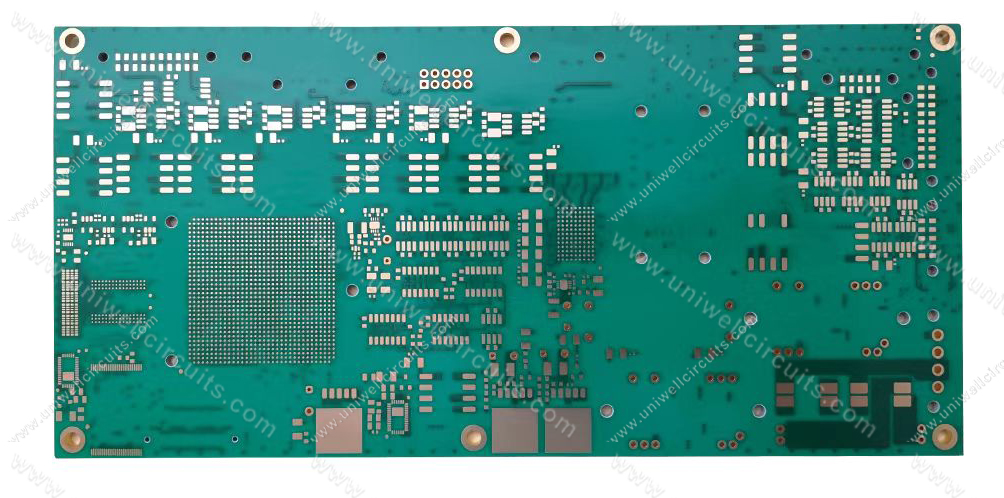
16-vrstvová vysokofrekvenčná doska so slepými otvormi RO4350B+RO4450F: V oblasti modulu RF transceivera sa používajú slepé otvory lasera L1-L2 na dosiahnutie blízkeho uzemnenia, čím sa riadi parazitná indukčnosť priechodu v rámci 0,1 nH a výrazne sa znižuje vložená strata signálov milimetrových vĺn 77 GHz. Ak sa použije bežný priechodný otvor, príliš dlhá uzemňovacia dráha spôsobí zníženie zisku antény o 2 až 3 dB, čo nemôže splniť požiadavky na detekčnú vzdialenosť radaru namontovaného vo vozidle.
|
|
Vyžaduje sa dôvernosť, obrázok bol spracovaný a slúži len ako referencia
-
-
10 vrstiev HDI slepá doska zakopaných otvorov 3. rádu: Pod čipom SOC vlajkovej lode základnej dosky smartfónu sa používa dizajn slepej zakopanej diery + naskladaných dier na dosiahnutie vysokej hustoty ventilátora z tisícov kolíkov v oblasti BGA veľkosti nechtu. Bez zvýšenia celkového počtu vrstiev sa zdroje elektroinštalácie zvýšia o 40 % a cesta prepínania signálovej vrstvy sa výrazne skráti, čím sa zníži celková spotreba energie približne o 12 %.
-
26 vrstiev polovodičovej testovacej základnej dosky: V oblasti rozhrania karty sondy sa používa veľké množstvo zapustených otvorov na dosiahnutie vzájomného prepojenia medzi susednými vrstvami vo vnútornej vrstve, bez toho, aby zaberali akýkoľvek vonkajší priestor pre vedenie. Dokonca aj s viac ako 20 000 prepojovacími kanálmi na celej doske je tolerancia impedancie všetkých signálových kanálov stále kontrolovaná v rozmedzí ± 5%, čo spĺňa požiadavky na vysoko presnú synchronizáciu testovania čipov. -
Základné princípy rozhodovania o výbere
V praktických projektoch neexistuje medzi tromi typmi otvorov absolútna nadradenosť alebo podradenosť, iba rozdiely v adaptačných scenároch: bežné priemyselné riadiace dosky, dvojvrstvové štvorvrstvové dosky spotrebnej elektroniky a dizajny s úplnými priechodnými otvormi sa uprednostňujú, aby sa maximalizovala kontrola nákladov pri splnení požiadaviek na výkon; Dosky BGA s vysokou hustotou a vysokorýchlostné serverové dosky môžu zaviesť zdroje vedenia na optimalizáciu slepých otvorov prvého poriadku; Špičkové HDI dosky a miniaturizované RF moduly vyžadujú kombináciu slepých skrytých otvorov na dosiahnutie najvyššej hustoty prepojenia v rámci obmedzenej plochy dosky.