


V základnej architektúre elektronických produktov je PCB ako presne fungujúce „nervové centrum“ a jeho výkon priamo určuje stabilitu a spoľahlivosť elektronických produktov. Ako hlavný odkaz vproces výroby PCB, proces laminácie nesie zodpovednosť za spojenie viacerých vrstiev materiálov do stabilnej štruktúry. Jeho presnosť procesu ovplyvňuje nielen mechanickú pevnosť a izolačný výkon PCB, ale zohráva aj rozhodujúcu úlohu v integrite prenosu signálu. Nižšie budeme analyzovať celý proces technológie laminovania dosiek plošných spojov a odhalíme za tým technickú logiku a body kontroly kvality.
1, Precízna príprava pred lisovaním
(1) Prísny výber a starostlivá kontrola materiálov
Ako základ elektrického spojenia dosky s plošnými spojmi musí vnútorná jadrová doska podstúpiť presné opracovanie výroby vnútorných obvodov, aby sa zabezpečilo, že chyba presnosti grafiky obvodu je riadená v rozmedzí ± 5 μm. V štádiu kontroly vzhľadu sa automatické optické kontrolné zariadenie používa na skenovanie celého povrchu základnej dosky so zameraním na kontrolu skratov, otvorených obvodov a dierkových defektov s priemerom 50 μm. Zároveň sa mikro tester odporu používa na vykonanie 100% testovania vodivosti obvodu, aby sa zabezpečilo, že elektrický výkon základnej dosky spĺňa štandard.
Výkonové parametre polovytvrdených fólií priamo určujú kvalitu medzivrstvového spojenia. Pre dosky plošných spojov pre vysokofrekvenčnú komunikáciu by sa mali zvoliť nízkostratové polovytvrdené čipy s dielektrickou konštantou menšou alebo rovnou 3,0 a dielektrickou stratou menšou alebo rovnou 0,002; Pre scenáre s vysokou spoľahlivosťou, ako je automobilová elektronika, je potrebné použiť modely odolné voči vysokým-teplotám s teplotou skleného prechodu väčšou alebo rovnou 170 stupňom. Pri kontrole skladu materiálu sa aktivita vytvrdzovania živice zisťuje testerom času gélovania a odchýlka času gélovania sa musí kontrolovať v rozmedzí ± 10 %. Súčasne sa tester hrúbky používa na bodovú kontrolu rovnomernosti plechu, aby sa zabezpečilo, že tolerancia hrúbky je menšia alebo rovná ± 5 μm.
Výber vonkajšej medenej fólie musí zodpovedať požiadavkám na dizajn obvodu. Pre scenáre s vysokým prúdom, ako sú výkonové moduly, by sa malo uprednostniť použitie medenej fólie s vysokou ťažnosťou s hrúbkou 70 μm a jej pevnosť v odlupovaní by mala byť väčšia alebo rovná 1,5 N/mm; Pre vysoko-frekvenčné signálne vedenia sa odporúča použiť 18 μm ultra-nízkoprofilovú medenú fóliu na zníženie vplyvu efektu pokožky. Drsnosť povrchu medenej fólie by mala byť kontrolovaná v rozsahu 1,5-2,5 μm a dávkový odber vzoriek by sa mal vykonávať pomocou prístroja na meranie drsnosti, aby sa eliminovali chyby leptania spôsobené povrchovými defektmi.
(2) Starostlivý dizajn a presné stohovanie vrstvených štruktúr
Stohovací dizajn by mal dodržiavať princíp elektromagnetickej kompatibility. Pre vysokorýchlostné-dosky s plošnými spojmi s viac ako 10 vrstvami sa zvyčajne používa symetrická štruktúra „vrstvy signálovej vrstvy výkonovej vrstvy signálu“. Vzdialenosť medzi výkonovou vrstvou a vrstvou je riadená na 50-100 μm, aby sa vytvoril tesne spojený kapacitný efekt a znížil sa výkonový šum. Pri návrhu slepých otvorov sa na analýzu projekcie polohy otvoru používa softvér CAE, aby sa zabezpečilo, že odchýlka susedných slepých otvorov bude menšia alebo rovná 50 μm, čím sa zabráni zlyhaniu spojenia medzi vrstvami spôsobenému nesúosovosťou. Typický prípad ukazuje, že použitie 6-vrstvovej symetricky naskladanej dosky s obvodmi DDR4 znižuje stratu simulácie integrity signálu o 12 % v porovnaní s asymetrickou štruktúrou.
Operácia stohovania sa vykonáva v prostredí čistých priestorov triedy 1000 a operátori musia nosiť anti-statické rukavice a masky, aby sa vyhli vplyvu ľudských znečisťujúcich látok. Pomocou vizuálneho vyrovnávacieho systému na lokalizáciu každej vrstvy materiálu môže presnosť vyrovnania osi X/Y dosiahnuť ± 25 μm. Pokiaľ ide o pomocné materiály, vyberá sa polyimidový izolačný papier odolný voči vysokej teplote (teplotná odolnosť väčšia alebo rovná 260 stupňom) s toleranciou hrúbky kontrolovanou v rozmedzí ± 2 μm. Výplňový materiál využíva plsť zo sklenených vlákien s hustotou 0,3 g/cm³ na vyváženie rozloženia tlaku. Po dokončení stohovania je potrebné overiť celkovú hrúbku materiálu metódou váženia s chybou menšou alebo rovnou ± 3 %.
2, Presná kontrola lisovania
(1) Jemné doladenie parametrov zariadenia
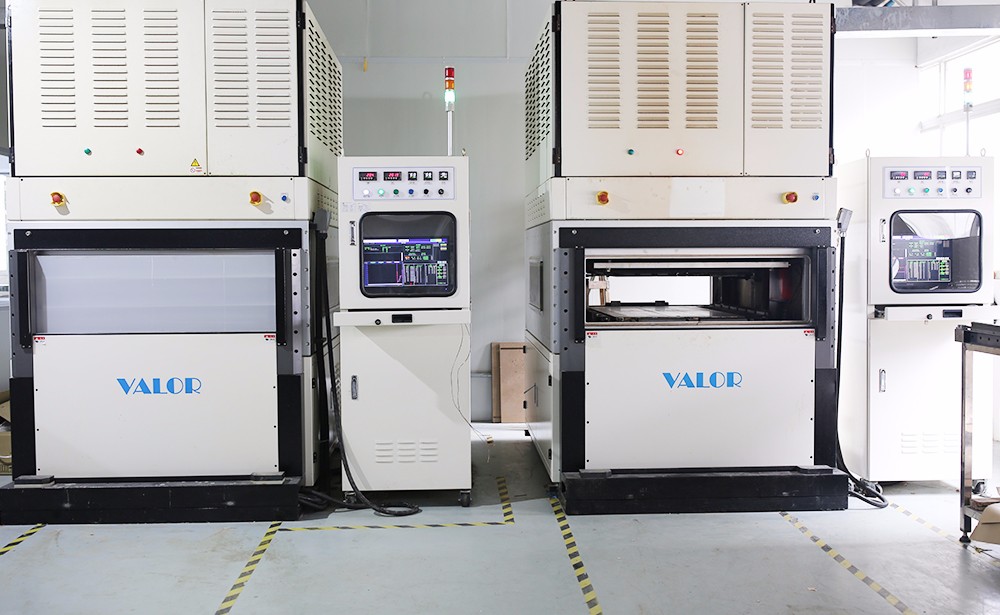
Regulácia teploty využíva technológiu viaczónovej regulácie teploty a rozdiel povrchovej teploty lisovanej oceľovej dosky je menší alebo rovný ± 1,5 stupňa. Ak vezmeme ako príklad určitý materiál FR-4, jeho krivka vytvrdzovania je rozdelená do troch stupňov: fáza predhrievania (60-120 stupňov, rýchlosť ohrevu 3 stupne/min), fáza vytvrdzovania (180 stupňov ± 2 stupne, izolácia po dobu 90 minút) a fáza po vytvrdzovaní (postupné ochladzovanie pod 80 stupňov). Monitorovanie strednej teploty dosky v reálnom čase pomocou infračerveného teplomera na zabezpečenie odchýlky ± 3 stupne od nastavenej krivky.
Regulácia tlaku využíva servohydraulický systém a tlakový gradient je riadený v rozmedzí 5 psi / mm. Pre 8-vrstvovú dosku s plošnými spojmi je počiatočný tlak nastavený na 150 psi. Keď teplota stúpne na 120 stupňov (fáza tavenia živice), postupne zvyšujte tlak na 400 psi a kolísanie tlaku počas fázy udržiavania je menšie alebo rovné ± 10 psi. Veľkoplošné panely (väčšie alebo rovné 400 mm × 500 mm) vyžadujú aktiváciu funkcie kompenzácie zónového tlaku, ktorá dynamicky upravuje lokálny tlak prostredníctvom matrice tlakového snímača, aby sa zabezpečila chyba rovnomernosti hrúbky dosky menšia alebo rovná ± 5 μm.
Správa času sa riadi trojrozmerným{0}}princípom synergie „času teploty a tlaku“. Experimentálne údaje ukazujú, že v podmienkach 180 stupňov / 400 psi trvá čiastočne vytvrdenej fólii 85 až 95 minút, kým úplne vytvrdne, a pod 80 minút sa pevnosť v odlupovaní medzivrstvy zníži o viac ako 20 %. Pri procese hrubej medenej fólie (väčšia alebo rovná 70 μm) je potrebné predĺžiť dobu zdržania o 15-20 minút, aby sa zabezpečilo, že živica úplne vyplní konkávne oblasti medenej fólie.
(2) Monitorovanie procesu lisovania v reálnom čase
Počas fázy ohrevu PLC systém zaznamenáva zmeny teploty každú minútu a automaticky sa spustí alarm, keď rýchlosť ohrevu prekročí 5 stupňov/min. V tejto fáze sa pozornosť sústreďuje na pozorovanie stavu topenia živice. V ideálnom prípade polovytvrdený list začína vykazovať stav tečenia v rozsahu 90-110 stupňov. Ak dôjde k predčasnému roztaveniu (napríklad pod 80 stupňov), je potrebné skontrolovať prostredie skladovania materiálu (vlhkosť by mala byť menšia alebo rovná 5 % RH).
Počas fázy izolácie a udržiavania tlaku sa používa snímač tlaku na monitorovanie tlaku vo fľaši v reálnom čase. Keď kolísanie tlaku presiahne ± 15 psi, systém automaticky spustí kompenzačné čerpadlo na korekciu tlaku. Zároveň sa každých 5 minút zaznamenávajú údaje o teplote prostredníctvom termočlánkových snímačov inštalovaných vo vnútri oceľovej dosky, čím sa vytvára teplotná časová krivka pre sledovateľnosť a optimalizáciu procesu.
Chladiaci stupeň využíva technológiu gradientového chladenia, ktorá najprv prirodzene ochladí zariadenie na teplotu pod 120 stupňov (rýchlosť chladenia menej ako alebo rovná 5 stupňov/min) a potom ho prenesie do vzduchom-chladeného tunela (rýchlosť vetra 2 – 3 m/s) na ochladenie na izbovú teplotu. V prípade materiálov s vysokým TG (Tg je väčšia alebo rovná 180 stupňom) je potrebné pomalé chladenie nad 80 stupňov počas 30 minút, aby sa znížilo nahromadenie vnútorného napätia. Po testovaní môže tento proces znížiť deformáciu dosky plošných spojov o viac ako 40%.
3, Prísne testovanie a manipulácia po stlačení
(1) Starostlivá kontrola chýb vzhľadu
Vizuálna kontrola využíva viacuhlové osvetlenie svetelného zdroja (teplota farby 5000-6500K) a kontrolný personál musí mať viac ako 2 roky skúseností a musí byť schopný identifikovať bubliny s priemerom väčším alebo rovným 0,3 mm a defekty delaminácie s dĺžkou väčšou alebo rovnou 1 mm. Pri pretečení okrajov sa na zistenie hrúbky prepadu používa laserový hrúbkomer s požiadavkou 0,1 mm alebo menej, aby sa predišlo ovplyvneniu presnosti následného frézovania.
Mikroskopické vyšetrenie pomocou 50-200-násobného optického mikroskopu so zameraním na pozorovanie situácie naplnenia živicou v pripojení slepého zakopaného otvoru, pričom sa vyžaduje pomer dutín menší alebo rovný 5 %. Pre oblasti obvodov s vysokou-hustotou by sa zarovnanie medzi vrstvami malo skontrolovať pomocou analýzy rezov. Posun osi X/Y by mal byť menší alebo rovný 50 μm a chyba rovnomernosti hrúbky živice na osi Z by mala byť menšia alebo rovná ± 10 %.
(2) Presné meranie veľkosti a hrúbky
Meranie veľkosti využíva nástroj na meranie obrazu na automatické skenovanie dĺžky, šírky a polohy otvoru dosky s presnosťou súradníc ± 10 μm. Pri nepravidelných platniach sa dosiahne prispôsobenie obrysu importom údajov CAD s rozmerovými toleranciami kontrolovanými v rozmedzí ± 0,05 mm.
Detekcia hrúbky používa mikrometer na meranie celkom 5 bodov v štyroch rohoch a strede dosky. Priemerná hrúbka sa odchyľuje od projektovanej hodnoty o menej ako alebo rovnajúce sa ± 3 % a rozsah hrúbky každého meracieho bodu je menší alebo rovný 50 μm. Pre viac-vrstvové dosky sa vyžaduje ne-deštruktívne testovanie hrúbky medi každej vrstvy pomocou röntgenového merača hrúbky, pričom odchýlka hrúbky medi vnútornej vrstvy je menšia alebo rovná ± 10 % a odchýlka hrúbky medi vonkajšej vrstvy je menšia alebo rovná ± 5 %.
(3) Účinná oprava chýb a správne zaobchádzanie s výrobkami
Oprava defektov: Pre bubliny s plochou menšou alebo rovnou 5 mm² sa používa technológia opravy vákuovým lisovaním za tepla (teplota 180 stupňov, tlak 600 psi, čas 10 minút). Po oprave sa vyžaduje overenie opätovného krájania; Pre mikroskraty v obvode sa používa laserové mikroleptacie zariadenie (priemer bodu menší alebo rovný 50 μm) na presné odstránenie bodu skratu a po oprave sa vodivosť potvrdí testom letmého kolíka. Štatistiky ukazujú, že úspešnosť opráv menších defektov môže dosiahnuť viac ako 90 %, ale počet opráv je obmedzený na 2 alebo menej.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 μm. Výrobky zo šrotu je potrebné rozdrviť a dôvody zošrotovania by sa mali zaznamenať prostredníctvom systému ERP, aby bolo možné sledovať zlepšenie procesov.
Proces laminovania dosiek s plošnými spojmi je komplexný výrobný proces, ktorý integruje materiálovú vedu, prenos lisovaním za tepla a precíznu kontrolu. Jeho technické body prechádzajú celým reťazcom „detekcie a opravy návrhu vrstvy prípravy materiálu laminácie“. Presným výberom materiálu, vedeckým plánovaním stohovania, inteligentnou kontrolou zariadení a prísnou kontrolou kvality možno efektívne zlepšiť komplexné ukazovatele výkonu dosiek plošných spojov.